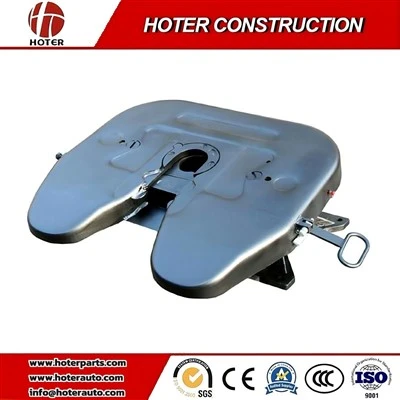
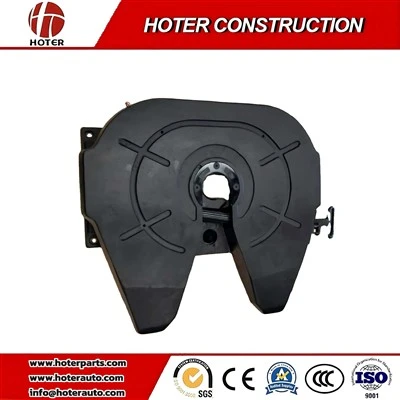
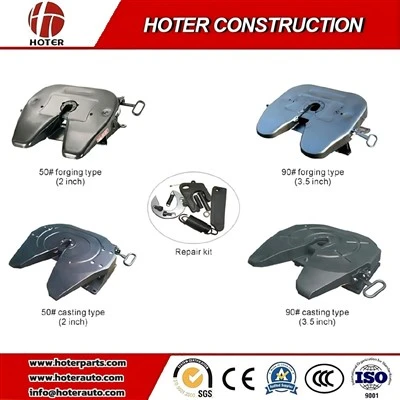
Smidda vändskivor av stål ger upp till 25 % högre sträckgräns och en 15 % minskning av taravikten jämfört med gjutjärnsalternativ, vilket direkt minimerar käftspel och utmattningssprickor under hög-påverkanscyklisk belastning. Valet mellan smidda och gjutna konstruktioner-tillsammans med att välja 2-tum (50#) kontra 3,5-tum (90#) kingpin låsmekanismer-bestämmer den totala ägandekostnaden, chassiets nyttolastgränser och rullning-över tröskelvärden för låg stabilitet och långa gränser flottor.
Jämförelse av tillverkningsmetallurgi och mekanisk egendom
Att välja mellan smidda och gjutna vändskivor kräver utvärdering av kornstrukturdensitet, dynamisk lastkapacitet och spänningsfördelning över toppplattan. Smidda vändskivor tillverkas med hjälp av hög-trycksluten-formsmideprocess som anpassar stålkornsflödet längs höga-påkänningskonturer, vilket avsevärt höjer slagsegheten vid temperaturer ner till -40 grader. Gjutna vändskivor använder seg av segjärn eller gjutet legerat stål (såsom QT450-10 eller GS-20Mn5), vilket erbjuder kostnadseffektivitet för vanlig motorvägsdistribution men uppvisar lägre slutlig draghållfasthet under kraftig terrängvridning.
| Mekanisk och fysisk parameter | Smidd vändskiva (t.ex. hög-smidd legering) | Gjutjärn/gjutjärnsvändskiva (t.ex. segjärn QT450) |
| Avkastningsstyrka ($\\sigma_y$) | Större än eller lika med 650MPA | 310-450MPA |
| Draghållfasthet ($\\sigma_b$) | Större än eller lika med 850MPA | 450-600MPA |
| Taravikt (komplett montering) | 125 kg – 145 kg | 150 kg – 175 kg |
| Max vertikal belastning (D-värde) | D-Värde upp till 165kN - 200kN | D-Värde upp till 135kN- 165kN |
| Risk för mikrostrukturdefekter | Noll inre porositet eller slagginslutningar | Mindre risk för krymphål eller mikro-hålrum |
| Slitplattans hårdhet | HBW 320 – 380 (induktionshärdad yta) | HBW 180 – 240 |
| Impact Energy (Charpy V-Notch vid -20 grader) | Större än eller lika med 42J | Större än eller lika med 18J |
| Typisk flottanvändning | Tunga tippbilar för gruvdrift, hazmat-tankfartyg, multi-drop linehauls | Vanliga regionala torrbilar, flak, lätta-lastchassier |
Underhållsprotokoll och inspektioner av slitagegränser
Schema för förebyggande underhåll måste innehålla strikta dimensionskontroller för att upprätthålla överensstämmelse med SAE J706 och ISO 337 säkerhetsmarginaler:
Låsning av käkfrigångskontroller:Mät spelet mellan låsbacken och en kalibrerad testkungsstift. Totalt spel i längdled får inte överstiga 0,5 mm. Justera sidokilens inställning omedelbart om rörelsen överstiger 1,0 mm.
Toppplattans planhet och slitagedjup:Inspektera den övre plattans slityta med en rak kantmätare. Byt ut polymerslitplåtar eller byt ut-bearbetning/byt ut stålplåten om det lokala slitdjupet överstiger 2,0 mm över kontaktzonen.
Gummibussning och svängtappsintegritet:Inspektera gummikuddar inuti monteringsfästena för oljenedbrytning eller mekanisk kompressionssats. Byt ut svängbussningar om den vertikala rörelsen vid svängtappen överstiger 3,0 mm under belastningstestning.
Vill du optimera bulkcontainertransporter med blandade axlar, landningsställ och vändskivor?
Rådfråga våra maskinparksingenjörer
Ta kontakt med vårt produktionsteam på vår fabrik genom vår dedikerade www.hoterparts.com tekniska supportdisk.